Памятка для самостоятельной пайки ПВХ труб
- Составьте точную схему будущего трубопровода.
- Приобретите качественный паяльник с регулятором температуры.
- Купите трубы и фитинги одного производителя.
- Используйте труборез для ровного среза.
- Обязательно обезжиривайте соединяемые поверхности.
- Прогревайте детали строго по времени, не перегревайте.
- Соединяйте детали без вращения, одним движением.
- Фиксируйте соединение на 15-20 секунд до застывания.
- Не допускайте смещения деталей во время остывания.
- Удалите излишки пластика сразу после соединения.
- Проверьте все стыки визуально на наличие дефектов.
- Проведите опрессовку системы перед финишной отделкой.
Предварительная подготовка.

Такой процесс, как пайка труб пвх своими руками предполагает определенные подготовительные действия. Наиболее значимыми из них являются:
- Очистка компоновочных частей.
- Установка насадок на устройство.
- Тщательная проверка плотности вхождения детали в насадку. Те части, которые входят не достаточно хорошо, должны быть немедленно заменены, поскольку достойное качество монтажа пластиковых труб они все равно не обеспечат.
- После проверки качества взаимодействия насадок и запчастей можно включать инструмент для прогрева. Все компоненты к этому моменту должны быть нарезаны и очищены.

Какие агрегаты и материалы потребуются

Устройство для нагрева деталей. Как правило, его называют “утюгом” или “паяльником”. Обязательно стоит располагать набором насадок, они обязательно потребуются. Прибор для разрезания труб, “резак”
Перед началом монтажа крайне важно удостовериться в том, что нож идеально наточен. Если фактическое положение дел отличается от описанного – то резак необходимо наточить или заменить, иначе в процессе сборки будет совершено немало ошибок. Ветошь (не волокнистая) и спирт или любое другое обезжиривающее вещество
Детали и насадки на момент начала нагрева должны быть идеально чистыми. Интересно знать, что все перечисленные способы актуальны и для монтажа труб которые проводят газ.
Измерительные и разметочные приборы. В качестве первого отлично подойдет самая простая рулетка любого удобного размера, в качестве второго – карандаш или маркер. В тех случаях, когда речь идёт о соединении компонентов, диаметр которых превышает 50 мм, необходимо обзавестись центровочным прибором. Острый нож для удаления фасок. Оптимальным решением станет приобретение фаскоснимателя.
Разновидности и выбор оборудования
Оборудование для спайки представляет собой устройства, которые с помощью высоких температур создают надежное герметичное соединение. Для сварки пластиковых и чугунных изделий может быть использована разная аппаратура.
- Механические приборы. Используются, когда объем работы большой, и требуется много трудовых ресурсов.
- Ручной аппарат. Можно использовать для труб небольшого диаметра для самостоятельной работы.
В механический прибор входит опорная рама, блок, гидроагрегат. С двух сторон оборудования предусмотрены захваты. На их средине наблюдаются вкладыши. Их задача состоит в правильном распределении давления и центровки.

Торцы выравнивают с помощью электроторцевателя. Он представляет собой вращающий диск с двусторонними ножами. Главный элемент агрегата – электронагреватель. Он установлен внутри и является диском с ТЭНом.
Чтобы выполнить спайку ручным способом, нужно приобрести специальный утюг. Принцип работы напоминает бытовой прибор, хоть внешний вид устройств отличается. В конструкцию утюга входит нагревательная плита, терморегулятор и ручка. В плите имеются два отверстия для деталей спаивания. Из-за тефлонового покрытия разгоряченный пластик не пристает к устройству.
Способы пайки труб ПВХ и необходимое оборудование

Соединение ПВХ труб пайкой выполняется несколькими методами. Выбор конкретной технологии зависит от вида трубопровода – безнапорный он или напорный. В многоэтажных жилых домах и загородных коттеджах наряду с напорными водопроводами создаются системы канализации, преимущественно, первого типа. Сварка их компонентов выполняется двумя способами:
- пайка при помощи специального паяльника;
- «холодная сварка». Простота – вот главное преимущество данного способа. Чтобы паять элементы пластмассового трубопровода своими руками, достаточно использовать специальный агрессивный клей, способный растворять твёрдый пластик.
Полезный совет! Даже зная, как паяются трубы ПВХ холодной сваркой, соблюдайте меры предосторожности. Работать необходимо в защитных очках и перчатках.
Вышеупомянутый специальный паяльник оснащается нагревательным элементом, в котором фиксируются гильзы нужного диаметра. Работает утюг (так звучит название этого устройства на сленге профессионалов) от промышленной сети переменного напряжения.

Для горячей пайки ПВХ труб используют нагревательный прибор с соответствующими диаметру труб насадками
Сегодня в торговой сети присутствует много моделей оборудования, с помощью которого можно выполнить пайку труб ПВХ своими руками. При выборе обращайте внимание на наличие регулятора температуры и на то, чтобы язык, на котором написана инструкция, был вам понятен. Тогда вы сможете паять с соблюдением всех требований технологии, и соединение получится максимально надёжным.
- страну производителя. Это определяет стоимость и качество прибора;
- материал изготовления устройства и уровень сборки;
- наличие и комплект насадок. В набор обычно входит по паре таких аксессуаров для нескольких диаметров;
- мощность. Чтобы паять ПВХ трубы диаметром 16…63 мм достаточно будет мощности 680 Ватт. При диаметре 63…75 мм можете прибрести аппарат мощностью 850 Ватт. Если диаметр превышает 125 мм, останавливайте свой выбор на более мощном устройстве – от 1200 Ватт. По оценкам специалистов, оптимальная мощность паяльника – 1,5 кВт. Купив прибор с таким значением этой характеристики, вы точно не прогадаете, если планируете паять трубы своими руками в домашних условиях.
Последовательная технология пайки

Пайку пластиковых труб лучше проводить в помещении с хорошей вентиляцией. Это обусловлено тем, что при нагревании полимеры выделяют опасные для здоровья токсины. При достаточной их концентрации они вызывают отравления.

- На рабочий орган паяльника устанавливают необходимого размера болванку;
- Настройка температуры должна быть в пределах 260 градусов;
- Готовят все дополнительные детали, их очищают и правильно размещают;
- Включается паяльник;
- Выжидают, когда прибор наберет необходимую температуру, о чем свидетельствует зеленый датчик.
Далее трубу и муфту требуется одновременно разместить на паяльнике и болванке. Трубопровод монтируется во внутреннюю часть болванки. Муфта же устанавливается на внешней части. Трубу необходимо засунуть до заранее отмеченной части. Муфту надевают до упора. Для правильной сварки нужно помнить о времени.
При небольшой температуре уровень диффузии будет низким, что отразится на качестве сплава. При перегреве детали деформируются. Время выбирают в зависимости от диаметра материала.
Когда детали нагреты, необходимо быстро провести их стыковку. При этом необходимо соблюдать соосность. На протяжении нескольких секунд можно провести коррекцию, но нельзя поворачивать изделия
Составьте схему трубопровода

Соединение полипропиленовых труб осуществляется довольно просто, но — как и с любой другой конструкцией — перед началом работ желательно подготовить примерную схему монтажа.
Набросайте на бумаге чертёж с расположением точек врезки, запорной арматуры и других нужных деталей. Так вы сможете сразу прикинуть длину труб, а также определить расположение, тип и количество необходимых фитингов.
Поскольку при соединении нагреваются оба конца трубопровода, для удобства монтажа важно, чтобы один из них оставался свободным. Часть труб с фитингами можно собрать на столе, а затем установить в нужном месте, выполнив всего один стык. Всё это поможет предусмотреть схема сборки.
Подготовьте паяльник

Полипропиленовые трубы пластиковые трубы пайка — изображение номер три
Вообще, прибор правильно называть «сварочный аппарат». Процесс соединения полипропилена проходит без использования припоя, а значит — это сварка, а не пайка. Мы будем использовать оба термина.
Установите на платформу паяльника насадки нужного диаметра и зафиксируйте их винтом с помощью ключа. Если работаете с трубами нескольких размеров — используйте дополнительную пару гильз.
Выставьте температуру нагрева на 260 °С и включите прибор в сеть. На нагрев потребуется 10–20 минут. О готовности к работе сообщит светодиодный индикатор. Еще около 5 минут нужно подождать перед сваркой первого стыка.
При нагревании полипропилена выделяются вредные пары и дым, которые лучше не вдыхать. Поэтому во время работы проветривайте помещение.
Сделайте разметку

Пока паяльник греется, подготовьте трубу и фитинги. Для качественной сварки они должны входить друг в друга строго на определённую глубину. Недостаточное погружение приведёт к плохому соединению, а чрезмерное — уменьшит или полностью закупорит проходное сечение выдавленным пластиком. Вот рекомендуемые большинством производителей значения для самых распространённых размеров:
Чтобы не ошибиться, отмерьте необходимую длину трубы с учётом припуска на стык и поставьте чёрточку карандашом. Затем на нужном расстоянии от этой метки нарисуйте ещё одну черту — она будет служить ориентиром во время сварки.
Например, нам нужно соединить уголок и тройник в системе отопления. Расстояние между ними составляет 270 мм. Для фитингов диаметром 25 мм глубина пайки — 18 мм, значит, добавляем к 270 ещё 36 мм (по 18 с каждой стороны). В итоге получается 306 мм — именно такой кусок трубы надо отсечь.
Отрежьте трубу

Работа с полипропиленовыми трубами: пайка, соединение, прокладка — изображение номер девять
Для резки полипропилена используются специальные ножницы, которые ещё называют труборезом. Они позволяют легко отсечь толстостенную трубу и получить ровные края без заусенцев.
Установите ножницы строго перпендикулярно трубе и совместите лезвие с первой меткой. Придерживая трубу одной рукой, второй нажимайте на рукоятки ножниц до тех пор, пока деталь полностью не разрежется.
Важно получить ровный торец, чтобы труба равномерно вошла в фитинг и одинаково спаялась по всему диаметру. Если отрезать косо, то выпирающая часть войдёт слишком глубоко и расплавленный полипропилен выдавится, уменьшив внутренний диаметр фитинга.
Если край получился неровным и позволяет запас, лучше отрезать ещё раз. Если же длина впритык — подровняйте торец, удалив всё лишнее острым ножом.
Обезжирьте детали

Фотоинструкция по сварке полипропиленовых труб — изображение номер одиннадцать
Согласно инструкциям всех производителей свариваемые детали полагается обезжиривать для качественного соединения. И хотя многие мастера пренебрегают этим и ограничиваются лишь протиркой труб тряпкой, мы рекомендуем придерживаться технологии.
Очистите трубы от любых загрязнений. Слейте остатки воды и тщательно протрите салфеткой или туалетной бумагой насухо. Обработайте поверхности фитингов и труб смоченной в изопропиловом спирте тряпочкой.
Этим же спиртом легко стереть все надписи на трубах и придать им более эстетичный вид.
Нагрейте трубу и фитинг

Как правильно паять (сваривать) полипропиленовые трубы и фитинги — изображение номер тринадцать
При работе с горячим паяльником есть риск получить серьёзные ожоги, поэтому обязательно используйте защитные перчатки. Детали различных размеров нужно греть в течение определённого времени. Чем больше диаметр — тем дольше.
Для надёжного соединения полипропилен важно не перегреть, иначе материал станет текучим, расплавится и перекроет фитинг изнутри.
Вставьте в соответствующие гильзы паяльника сначала фитинг, затем трубу. Проталкивая детали, не проворачивайте их вокруг своей оси и не наклоняйте. Трубу вставляйте на отмеченную ранее глубину, до тех пор, пока расплавленный полипропилен не дойдёт до карандашной чёрточки. Только после этого отсчитайте положенное время.
Все указанные данные справедливы для работ при окружающей температуре около 20 °С. Если в помещении холоднее 5 °С, то время нагрева увеличивается примерно в два раза.
Сварите стык

Не проворачивая и не наклоняя, быстро снимите с насадок сначала трубу, а затем фитинг и соедините обе детали в нужном положении относительно друг друга. Не суетитесь, но и не мешкайте — у вас в запасе 4–6 секунд.
Подержите трубу и фитинг неподвижно около 5 секунд, чтобы стык зафиксировался. В этот момент допускается провернуть соединение не более чем на 10 градусов, чтобы откорректировать его положение.
Полное время остывания, после которого можно нагружать место сварки, составляет от 2 до 4 минут.
Остатки полипропилена с насадки легко удалить бумажной салфеткой, пока паяльник горячий. Если очищать уже остывшие гильзы — есть риск повредить тефлоновое покрытие.
Проверьте соединение

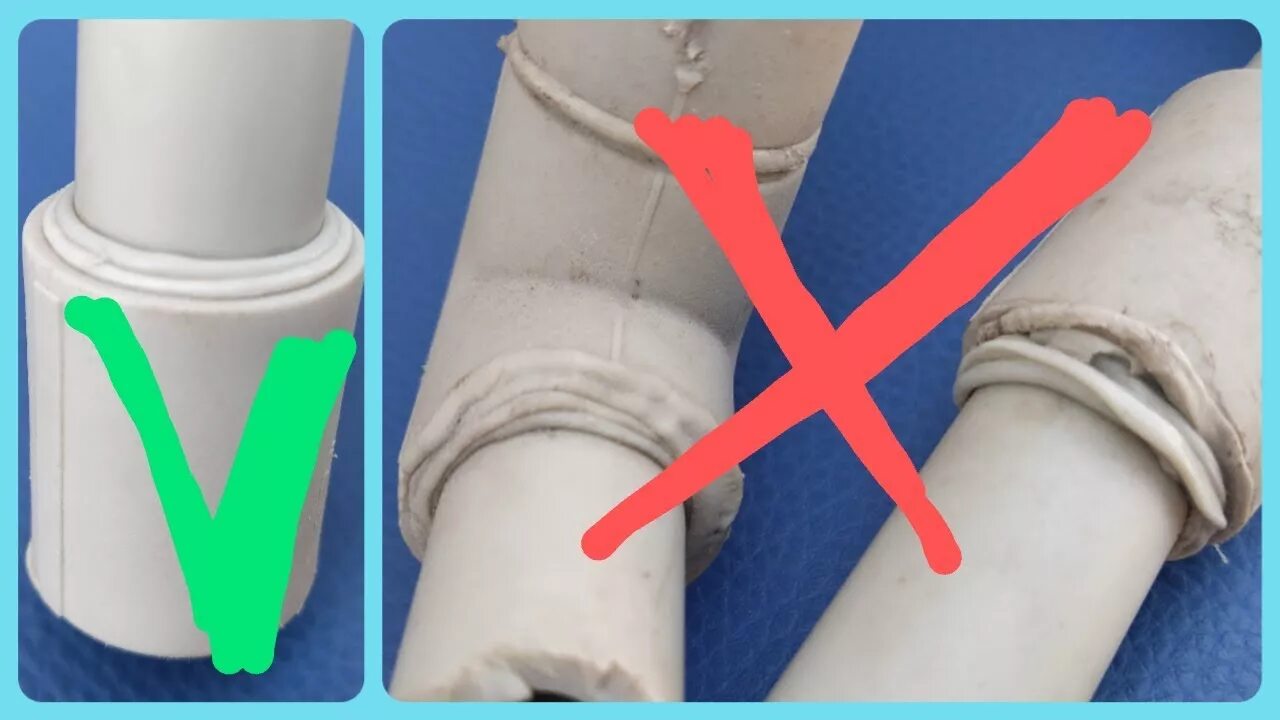
Определить качество сварки можно по небольшому равномерному наплыву на конце фитинга. Если его нет, то, возможно, стык недогрет и герметичность будет под вопросом. Если наплыв слишком большой — трубу, скорее всего, перегрели, и она оплавилась внутри, частично и полностью перекрыв проходное сечение.
Для тех, кто впервые имеет дело со сваркой полипропилена, не лишним будет сначала попрактиковаться и сварить несколько тренировочных стыков. Учиться лучше на прямых муфтах. В отличие от уголков и других фитингов сложной формы, их легко хорошо осмотреть после пайки не только снаружи, но и изнутри.
Как паять трубы из ПВХ

Производится эта процедура по единой схеме и не зависит от мощности используемого паяльника.

Нарезать трубы нужной длины можно при помощи ножовки, но тогда требуется более тщательная зачистка среза
- Подготовьте места стыка. Для обеспечения идеального прилегания стыкуемых изделий обрежьте торцы труб специальным труборезом.
- Оденьте на жало паяльника насадку, пропускающую к месту стыка тепло.
- Включите паяльник в бытовую сеть 220 вольт и дождитесь, пока он прогреет насадку.
- На один из торцов прогретой насадки наденьте соединительную муфту, а в другой вставьте трубу.
- После того, как внешняя поверхность трубы и внутренняя поверхность муфты прогреются, снимите эти элементы с насадки.
- Запрессуйте трубу в муфту, вставляя одно изделие в другое. Остыв и отвердев, ПВХ восстановит свои свойства и в результате образуется единая корка, изолирующая место стыка.
- Дождавшись окончательной стабилизации шва, повторите эту процедуру на свободном торце муфты со следующим элементом трубопровода.
Полезный совет! Прежде, чем начать паять, убедитесь в том, что срез получился ровным. Для этого проведите несколько контрольных срезов, соблюдая в обязательном порядке угол 90 градусов. Появившиеся заусенцы зачистите наждачной бумагой.

Теперь несколько слов о том, как паять ПВХ трубы своими руками методом холодной сварки. Предварительно нанесите на их поверхность и на поверхность фитингов метки, с помощью которых при монтаже вам удастся правильно расположить эти детали в пространстве с учётом угла по горизонту и особенностей разводки. Затем нанесите на торцы соединяемых элементов клей, быстро соедините и прижмите их. Фиксируйте трубы в нужном положении в течение 15 секунд. Подавать в них воду можно не раньше, чем через час после окончания работ.
Главным преимуществом холодной сварки является возможность монтажа трубопровода в труднодоступных местах. А соблюдая несложные рекомендации и правила, вы исключите возможность возникновения протечек. По некоторым данным, срок службы такого соединения достигает 50 лет!

Различия спайки пластика и металлопластика

Многих интересует, как правильно сваривать металлопластиковые изделия. Интересно то, что такого понятия в работе профессионалов не существует. Сваривают алюминиевые трубы. При этом используют методику встык или внахлест. Для соединения используют фитинги.
Пресс-фитинги отличаются большей прочностью. Соединяют трубы с помощью прессовки, используя специальный инструмент. Для затягивания компрессионных соединений применяют простой ключ. Но такие фитинги не включают сварки.
На рынке представлены полипропиленовые трубы, армированные алюминием. Они используются в системах отопления и горячего водоснабжения. Именно такие устройства нуждаются в сварке.
Чтобы избежать ошибок, перед пайкой лучше посмотреть обучающее видео

Преимущества и недостатки ПВХ труб

Производится данная продукция из непластифицированного поливинилхлорида в виде одно- либо трёхслойных трубных изделий. Их поставка осуществляется стандартными отрезками длиной 600, 300, 200, 100 и 50 см. К основным достоинствам ПВХ труб следует отнести:
- длительный срок эксплуатации;
- устойчивость к воздействию коррозии и агрессивных сред;
- хорошая пропускная способность;
- антистатичность и взрывобезопасность;
- небольшой вес;
- возможность монтажа своими руками;
- сравнительно низкая стоимость и др.
Наряду с вышеуказанными преимуществами, эти изделия имеют ряд недостатков. Главный – это ограниченный диапазон рабочих температур. Поливинилхлоридные трубы способны долговременно транспортировать рабочую среду со значением этого параметра лишь +45˚С, а краткосрочно +65˚С. При низких температурах этот пластик становится хрупким. Кроме того, хоть поливинилхлорид не поддерживает горение, нагрев этого материала свыше +120˚С вызывает его разложение, сопровождающееся выделением удушливого и токсичного хлористого водорода. Совокупность вышеуказанных факторов обусловливает невозможность применения ПВХ труб для обустройства промышленной канализации.

Пайка – надёжный метод стыковки труб ПВХ

Трубы ПВХ (поливинилхлорид) являются оптимальной альтернативой металлическим аналогам в сфере водоснабжения, канализации и отопления. Особенность изготовленных из них трубопроводов заключается в том, что при их монтаже сварка в традиционном понимании, то есть при помощи сварочного аппарата, не применяется. Соединение осуществляется с использованием специального паяльника, клея, муфт либо фланцев. Исключение — резьбовые обсадные изделия.

Пайку труб из поливинилхлорида осуществляют горячим или холодным способом
Секреты пайки ПВХ и меры безопасности
Работы по спайке следует выполнять в комнате с плюсовой температурой. Необходимо учесть, что чем холоднее, тем дольше будут прогреваться элементы. При этом существует ряд и других правил, которые следует соблюдать.
- Мощность утюга должна быть 1200 Вт.
- Ручной прибор используется для труб с диаметром до 32 мм. Для больших размеров применяется профессиональное оборудование.
- Перед началом работы прибор необходимо прогревать 5-10 минут. Это необходимо, чтобы устройство с насадками достигли нужных параметров.
- После спайки запрещается прокручивать соединение. Иначе это может нарушить целостность шва. Можно только выпрямить перекосы, чтобы соединение не протекало.
- Не нужно применять много силы для сжимания деталей. Иначе просвет заполнится горячим пластиком и нарушит проходимость.
- Запрещаются зазоры между стыком трубы и внутренней частью фитинга. Иначе под давлением будут наблюдаться протечки.
- До эксплуатации спаянное место должно полностью остыть.
- После завершения работы утюг очищают от пластика. Так на приборе не возникнет нагар, а элементы для спайки не будут подвергаться порче.
Для очистки следует использовать плоскую деревянную палочку. Так тефлон не повредится. Металлические предметы могут поцарапать поверхность и привести в негодность насадку, ведь пластик начнет прилипать к покрытию.
Аппарат для пайки следует ставить таким образом, чтобы он устойчиво стоял

При работе с электроинструментами важно соблюдать технику безопасности. Иначе можно получить ожог или травму
Работать нужно в защитных перчатках. Помещение должно быть чистое, без запыленности. Иначе частицы будут оседать на пластике и нарушать качество спайки.
Паяльник размещают горизонтально поверхности. При работе запрещается отключать оборудование. Работу начинают, когда утюг полностью разогрелся. В современных моделях об этом свидетельствует индикатор. Для вариантов старого образца выжидают 20 минут.
Спайка полиэтиленовых труб не имеет сложной технологии. Сварка может иметь особенности, если паять армированные изделия
При этом важно соблюдать меры предосторожности. Спаять трубы правильно помогут основные секреты и правила. Также следует с точностью соблюдать инструкцию
Часто задаваемые вопросы о пайке ПВХ труб
Вопрос: Можно ли паять ПВХ трубы без специального паяльника?
Ответ: Нет, для качественного соединения требуется специальный паяльник для полипропиленовых труб, так как он обеспечивает равномерный нагрев.
Вопрос: Какая температура пайки для труб ПВХ?
Ответ: Обычно температура нагрева составляет 260-280°C, в зависимости от толщины стенок трубы.
Вопрос: Сколько времени нужно греть трубу ПВХ?
Ответ: Время нагрева зависит от диаметра трубы, в среднем от 6 до 20 секунд.
Вопрос: Что делать, если труба не входит в фитинг после нагрева?
Ответ: Значит, детали перегреты или вы слишком долго их соединяли. Дайте остыть и повторите попытку с новыми деталями.
Вопрос: Можно ли паять ПВХ трубы на морозе?
Ответ: Не рекомендуется, так как при низких температурах пластик становится хрупким, а время остывания сокращается.
Вопрос: Чем обезжирить трубу перед пайкой?
Ответ: Специальными обезжиривателями на спиртовой основе или изопропиловым спиртом.
Вопрос: Какой зазор должен быть между трубой и фитингом?
Ответ: Зазор должен быть минимальным, труба должна входить в фитинг с небольшим усилием.
Вопрос: Почему соединение получилось негерметичным?
Ответ: Причины: недостаточный прогрев, грязь на деталях, смещение трубы во время остывания.
Вопрос: Можно ли использовать клей вместо пайки для ПВХ труб?
Ответ: Для напорных систем пайка предпочтительнее, клей подходит только для безнапорной канализации.
Вопрос: Как проверить качество пайки?
Ответ: Визуально осмотреть на наличие наплывов и трещин, а затем провести гидравлические испытания под давлением.